
Robotik Kaynak ile Manuel Kaynak Arasındaki Farklar
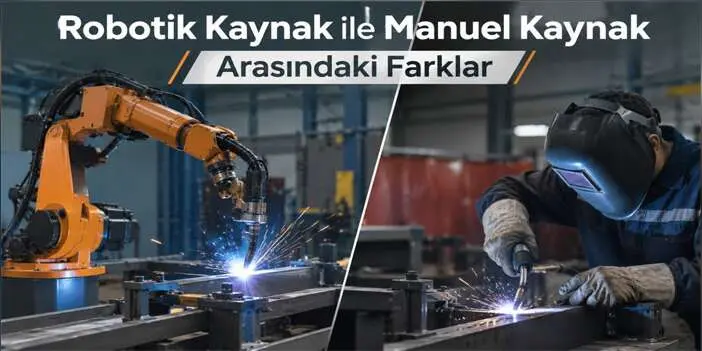
- Robotik Kaynak ile Manuel Kaynak Arasındaki Farklar Kaynaklı imalat yapan işletmelerde aynı parçanın tekrar tekrar üretilmesi ile her seferinde farklı bir işin yapılması, kaynak yönteminin seçiminde belirleyici olur
Robotik Kaynak ile Manuel Kaynak Arasındaki Farklar Kaynaklı imalat yapan işletmelerde aynı parçanın tekrar tekrar üretilmesi ile her seferinde farklı bir işin yapılması, kaynak yönteminin seçiminde belirleyici olur. Manuel kaynakta torcun hareketini, ilerleme hızını ve çalışma açısını kaynakçı yönetir.
Robotlu kaynakta ise bu hareketler önceden hazırlanmış bir programa göre gerçekleşir. Temel fark, kaynak işleminin insan tarafından doğrudan yürütülmesi ile programlanmış bir sistem tarafından tekrarlanmasıdır. Ancak bu ayrım, yöntemlerden birinin her koşulda diğerinden daha uygun olduğu anlamına gelmez.
Özellikle benzer geometrili parçaların düzenli üretildiği işletmelerde robotik kaynak uygulamaları, kaynak hareketlerinin belirli bir düzen içinde yürütülmesine yardımcı olur. Buna karşılık tek parça imalatında, sürekli değişen işlerde veya sahadaki onarımlarda deneyimli bir kaynakçının doğrudan müdahalesi daha uygun olabilir.
Doğru tercih, yalnızca kullanılan teknolojiye değil, üretilecek parçanın özelliklerine, hazırlık gereksinimlerine ve iş akışına bağlıdır.
Manuel kaynak sırasında kaynakçı, birleşim bölgesini takip ederek torcun açısını ve ilerleme hızını ayarlar. Malzemenin davranışını, kaynak banyosunun görünümünü ve birleşim hattındaki değişiklikleri gözlemleyerek gerektiğinde hareketini değiştirebilir. Bu yaklaşım, özellikle standart olmayan parçalarla çalışırken önemli bir esneklik sağlar.
Robotlu uygulamalarda ise torcun izleyeceği yol program üzerinden tanımlanır. Robot, uygun biçimde konumlandırılmış iş parçası üzerinde belirlenen hareketi aynı hız ve açı ayarlarıyla tekrar eder. Bu özellik, benzer birleşimlerin art arda yapıldığı üretimlerde işlemin daha öngörülebilir biçimde yürütülmesini kolaylaştırır.
Ancak programın aynı hareketi tekrarlaması, her parçanın koşulsuz olarak aynı sonucu vereceği anlamına gelmez. Parçanın yerleşimi değişmişse, birleşim aralığı farklıysa veya yüzey hazırlığında sorun varsa kaynak sonucu da değişebilir.
Dolayısıyla robotun hareket hassasiyeti kadar iş parçasının hazırlanması ve doğru konumlandırılması da önemlidir.
Kaynak kalitesini yalnızca torcun insan veya robot tarafından hareket ettirilmesi belirlemez. Malzeme özellikleri, kaynak yöntemi, birleşim geometrisi, yüzey temizliği, kaynak parametreleri ve uygulama koşulları birlikte değerlendirilmelidir.
Manuel kaynakta deneyimli bir kaynakçı, birleşim hattında karşılaştığı değişikliklere işlem sırasında tepki verebilir. Torcun konumunu değiştirebilir, ilerleme hareketini düzenleyebilir ve kaynak banyosunun davranışına göre müdahalede bulunabilir. Bu beceri, özellikle değişken koşullar altında yapılan işlerde önem kazanır.
Robotlu kaynakta öne çıkan özellik ise hareketlerin tekrarlanabilir olmasıdır. Parça geometrisi ve hazırlık koşulları uygun olduğunda programlanmış kaynak yolu her işlemde yeniden uygulanabilir. Böylece torç hareketinden kaynaklanabilecek değişkenlik sınırlandırılabilir.
Bununla birlikte yanlış belirlenmiş kaynak parametreleri veya hatalı parça konumlandırması, robot tarafından aynı şekilde tekrarlanan kusurlara yol açabilir. Otomasyon, doğru kaynak prosedürünün ve kalite kontrolünün yerini almaz.
Manuel kaynak yapan çalışanın temel görevi, kaynak işlemini doğrudan gerçekleştirmektir. Kaynakçı torcu yönetir, birleşim bölgesini takip eder ve kaynak dikişinin oluşumunu kontrol eder. İşin başarısı, teknik bilgiyle birlikte uygulama becerisine de bağlıdır.
Kaynak robotu kullanılan bir üretim alanında ise çalışanın sorumlulukları farklılaşır. Operatör, iş parçasının uygun yerleştirilmesini kontrol eder, ilgili programın kullanılmasını sağlar, işlem sürecini izler ve ortaya çıkan sonucu değerlendirir.
Programlama ve teknik ayar gerektiren işlemler, bu konuda yetkin personel tarafından yürütülür.
Bu değişim, kaynakçılık bilgisinin önemini ortadan kaldırmaz. Aksine kaynak dikişinin nasıl oluştuğunu, hatalı birleşimin hangi sorunlara yol açabileceğini ve parametrelerin malzemeyi nasıl etkilediğini bilen çalışanlar sistemin yönetilmesinde önemli rol oynar.
Robot kaynak uygulamalarında insanın görevi ortadan kalkmaz, doğrudan kaynak yapmaktan süreci hazırlamaya ve yönetmeye doğru değişir. Kontrol, programlama, bakım ve kalite değerlendirmesi üretimin ayrılmaz parçaları olmaya devam eder.
Robotlu bir kaynak işleminin başarılı olması, yalnızca robotun hareket kabiliyetine bağlı değildir. İş parçasının doğru konumda tutulması, kaynak yapılacak bölgeye erişim sağlanması ve kaynak yolunun uygun biçimde programlanması gerekir.
Benzer parçalar sürekli üretildiğinde hazırlanan programlar ve bağlama düzenleri tekrar kullanılabilir. Bu durum, üretim planının daha düzenli yürütülmesine katkıda bulunabilir. Ancak parça tasarımı değiştiğinde programın, bağlama ekipmanının veya kaynak sırasının yeniden değerlendirilmesi gerekebilir.
Manuel kaynakta ise kaynakçı farklı geometrilere çoğu zaman doğrudan uyum sağlayabilir. Elbette bu yöntemde de uygun bağlama, yüzey hazırlığı ve kaynak prosedürü gereklidir. Fakat her yeni parça için ayrı bir robot hareket programı oluşturma zorunluluğu bulunmaz.
Bu nedenle yalnızca kaynak işleminin kendisine bakmak yeterli değildir. Parçanın hazırlanmasından kontrol edilmesine kadar geçen bütün üretim akışı dikkate alınmalıdır.
Endüstriyel üretimde otomasyonun yaygınlaşması, elle yapılan kaynağın gereksiz hale geldiği anlamına gelmez. Bazı üretim koşullarında manuel uygulama, işin niteliğine daha iyi uyum sağlar.
Bu durumlarda manuel kaynağın tercih edilmesi teknolojik bir eksiklik değildir. Üretim koşullarına uygun yöntem seçiminin sonucudur. Benzer şekilde düzenli tekrarlanan işlerde otomasyon kullanmak da yalnızca iş gücünü azaltma amacıyla değerlendirilmemelidir. Asıl konu, kaynak sürecinin nasıl yönetileceğidir.
Uygun koşullarda aynı hareketleri tekrarlar.
Kaynakçının uygulama becerisine bağlıdır.
Program ve bağlama düzeninde değişiklik gerekebilir.
Kaynakçı farklı parçalara doğrudan uyum sağlayabilir.
Hazırlık, program yönetimi ve süreç kontrolü öne çıkar.
Kaynak işlemini doğrudan gerçekleştirmek öne çıkar.
Benzer kaynak işlemlerinin düzenli tekrarlandığı işler.
Özel imalat, değişken işler ve yerinde onarımlar.
Program ve kaynak sonuçları birlikte değerlendirilir.
Kaynakçının uygulaması ve kaynak sonuçları değerlendirilir.
Karşılaştırmadaki ayrımlar genel uygulama koşullarını gösterir. Üretim parçasının karmaşıklığı, kullanılan ekipman ve personelin yetkinliği değerlendirmeyi değiştirebilir. Bazı işletmelerde her iki yöntemin farklı iş istasyonlarında birlikte kullanılması da uygun bir çözüm olabilir.
Kaynak işlemlerinde elektriksel tehlikeler, sıcak yüzeyler, kaynak dumanı, ark ışınımı ve hareketli ekipmanlar dikkate alınmalıdır. Manuel uygulamada kaynakçı, işlem bölgesine yakın çalıştığı için uygun kişisel koruyucu donanım ve çalışma ortamı düzenlemeleri önem taşır.
Robotlu sistemlerde çalışanların kaynak bölgesinden ayrılması bazı tehlikelere doğrudan maruziyeti azaltabilir. Bununla birlikte robotun hareket alanı, parça yükleme işlemleri, bakım faaliyetleri ve beklenmedik hareket riskleri ayrıca değerlendirilmelidir.
Koruyucu düzeneklerin, uygun havalandırmanın, acil durdurma olanaklarının ve güvenli çalışma prosedürlerinin bulunması gerekir. Robot kullanılması, iş güvenliği önlemlerine duyulan ihtiyacı ortadan kaldırmaz. Her yöntemde risk değerlendirmesi yapılan işe ve çalışma ortamına göre gerçekleştirilmelidir.
Konya'da kaynak otomasyon makineleri tasarlayan ve üreten Kamesh Welding, kaynaklı imalat gerçekleştiren sanayi işletmelerine yönelik sistemler geliştiriyor. Firmanın ürün açıklamasında robotlu kaynak çözümü, robotun kendisi, robotik sistem tasarımı ve yazılım paketinin birlikte ele alındığı bir yapı olarak tanımlanıyor.
Kamesh Welding'in ürün sayfasında kaynak robotu, kaynak güç kaynağı, kontrol sistemi, tel besleme, konumlandırma üniteleri ve yazılımın birbiriyle uyumlu çalışmasına odaklanıldığı belirtiliyor. Sunulan çözümler arasında çevrimdışı programlama desteği de yer alıyor.
Firma ayrıca operatör ve programcı eğitimlerini sistem uygulamasının bir parçası olarak açıklıyor.
Bu yaklaşım, kaynak otomasyonunun yalnızca bir robot kolundan oluşmadığını gösteriyor. Kaynak yapılacak parçanın tutulması, hareketlerin programlanması ve kaynak ekipmanının yönetilmesi birlikte düşünülmesi gereken konular arasında bulunuyor.
Kaynak otomasyonuna geçmeyi değerlendiren işletmeler, üretim parçalarını ve çalışma gereksinimlerini belirleyerek Kamesh Welding'in ürün sayfasındaki teklif formu üzerinden taleplerini iletebilir. Böylece ihtiyaç duyulan sistemin kapsamı, yapılacak kaynak işlemlerine göre görüşülebilir.
Karar verirken başlangıç noktası, atölyede kullanılan mevcut yöntemin eski veya yeni olması değil, işlerin nasıl tekrarlandığı olmalıdır. Aynı kaynak dikişi benzer parçalarda düzenli olarak uygulanıyorsa programlanabilir hareketlerden yararlanmak anlamlı olabilir.
Buna karşılık parçaların sürekli değiştiği, kaynak noktalarının farklılaştığı veya onarım işlerinin ağırlıkta olduğu üretimlerde manuel uygulama daha elverişli kalabilir.
Değerlendirme sırasında parça geometrisi, kaynak bölgesine erişim, bağlama gereksinimleri, program hazırlığı, operatör yetkinliği ve kalite kontrol süreci birlikte ele alınmalıdır. Otomasyon tercih edildiğinde mevcut iş akışının sisteme uygun hale getirilmesi de gerekebilir.
Robotlu kaynak ile manuel kaynak arasındaki esas fark, kaynak becerisinin gerekliliği değil, bu becerinin üretim sürecinde nasıl kullanıldığıdır. Manuel yöntemde kaynakçı hareketi doğrudan yönetirken otomasyonlu yöntemde kaynak bilgisi programlama, hazırlık ve süreç kontrolüne aktarılır.
İşletmeler açısından doğru seçim, üretim ihtiyaçlarını karşılayan ve sürdürülebilir biçimde yönetilebilen yöntemdir.
Günde en fazla 3 kritik gelişme. Bildirim kirliliği yok, anında bilgi.
Kategori: Teknoloji
Yayın: 14 Kasım 2026 10:43 · Kaynak: karsmanset.com